 bitsepi@gmail.com
Bu rehber; dökme demir parçalardaki yaygın yüzey kusurlarını, olası nedenlerini, uygulanabilir bir muayene yöntemini ve beyaz eşya üreticileriyle özel parça alıcılarının seri üretimden önce tanımlaması gereken bilgileri açıklar.
Dökme demir yüzey kalitesi tam olarak ne demektir?
Görünmeyen bir endüstriyel destek için kabul edilebilir yüzey, kullanıcı tarafından görülen bir ocak ızgarası için yeterli olmayabilir. Görsel bir parçada doku tutarlılığı, güvenli kenarlar, kontrollü çapak ve yüzeyin emaye veya başka bir kaplamaya uygunluğu daha fazla önem taşır. Montaj bölgelerinde ise ölçüler, düzlemsellik, ayak konumu ve temas noktaları, işlevsiz alandaki küçük bir yüzey düzensizliğinden daha kritik olabilir.
Faydalı bir kalite incelemesi en az üç soruya cevap vermelidir:
- Parça teknik resme ve kararlaştırılan ölçü kontrollerine uygun mu?
- Görülen belirti işlevi, güvenliği, montajı veya kaplama dayanımını etkileyebilir mi?
- Yüzey görünümü onaylı referans numune ve alıcının kabul kriterleri içinde mi?
Özel projelerde bu cevaplar seri üretimden önce netleştirilmelidir. Alpha Plus genel inceleme yaklaşımını kalite kontrol sayfasında açıklar.
Dökme demir parçalarda yaygın yüzey kusurları
1. Gaz gözenekleri ve yüzey boşlukları
Bu belirtiler çoğunlukla yüzeyde veya yüzeye yakın, yuvarlak delikler ya da görece düzgün boşluklar şeklinde görülür. Kalıp nemi, gaz çıkışının kısıtlanması, türbülanslı metal akışı, maça durumu veya çözünmüş gazlar etkili olabilir. Tek başına görünüm kök nedeni kesinleştirmez; konum, sıklık, boşluğun şekli ve farklı parçalardaki tekrar da incelenmelidir.
2. Çekinti boşluğu ve çekinti gözenekliliği
Metal katılaşırken hacim kaybeder. Bir bölge yeterli beslenmezse boşluk veya gözenekli bir çekinti yapısı oluşabilir. Kalın kesitler, ani kalınlık değişimleri ve yerel sıcak noktalar daha fazla risk taşır. Düzeltme yalnızca yüzey işleminde değil; besleyici ve yolluk tasarımında, parça geometrisinde veya döküm koşullarında değişiklik gerektirebilir.
3. Yanmış kum, metal penetrasyonu ve aşırı pürüzlülük
Kumun yüzeye kuvvetle yapışması, sıvı metalin kalıp yüzeyine nüfuz etmesi veya alışılmadık derecede kaba doku; kum özellikleri, kalıp kaplaması, döküm sıcaklığı, kalıp sıkılığı veya metal basıncıyla ilişkili olabilir. Temizleme görünümü iyileştirebilir; ancak proses nedeni kontrol edilmezse seri üretimde tekrar yaşanır.
4. Eksik dolum ve soğuk birleşme
Eksik dolumda metal kalıp boşluğunu tamamlamadan durur ve parçanın bir bölümü oluşmaz. Soğuk birleşmede iki metal cephesi doğru şekilde kaynaşamaz, yüzeyde çizgi veya dikiş bırakır. Metal sıcaklığı, akış hızı ve yolu, kesit kalınlığı ve yolluk tasarımı bu kusurları etkileyebilir.
5. Çapak ve kalıp ayırma çizgisi kaçıklığı
Çapak, kalıp yarımlarının birleştiği yerde veya maçaların çevresinde oluşur. Keskin çapak; görünümü, güvenli elleçlemeyi ve montajı etkileyebilir. Kalıp yarımlarındaki kaçıklık görünür bir basamak oluşturabilir ve ölçüleri ya da oturma yüzeylerini değiştirebilir. Bu bölgelerde kalıp durumu, kapanma ve son işlem kontrol edilmelidir.
6. Sıcak yırtılma ve soğuk çatlak
Çatlak kritik bir belirtidir; çizik veya yüzeysel izden ayrılmalıdır. Katılaşma gerilimi, kısıtlanan büzülme, uygunsuz geometri, darbe veya termal gerilim rol oynayabilir. Kesit değişimleri, keskin köşeler ve yük taşıyan alanlar özellikle dikkatli incelenmelidir.
7. Çarpılma ve düzlemsellik kaybı
Dengesiz soğuma, asimetrik tasarım, erken kalıp bozma veya uygun olmayan son işlem koşulları parçayı çarpıtabilir. Ocak ızgarasında bu durum sallanma, zayıf ayak teması veya tencere dengesizliği yaratabilir. Düzlemsellik, kararlaştırılmış bir referans üzerinden tanımlı ölçme yöntemiyle kontrol edilmelidir.
8. Emaye veya kaplama kusurları
Emaye kaplı dökme demirde altlık kalitesi ve yüzey hazırlığı nihai sonucu doğrudan etkiler. Kaplamasız alan, akma, kabarcık, kılcal çatlak, kenar atması, renk farkı ve yüzey kirliliği hazırlama, uygulama veya pişirme aşamasında oluşabilir. Kaplamanın rolü için emaye kaplı dökme demir rehberini de inceleyebilirsiniz.
Neden tek bir parçaya bakarak kök neden bulunamaz?
Farklı kusurlar benzer görünebilir; tek bir kusur da birden fazla faktörün birleşiminden doğabilir. Örneğin yüzey boşluğu gaz, çekinti, kalıp erozyonu veya son işlemle ilişkili olabilir. Aşağıdaki kanıtlar birlikte incelendiğinde kök neden analizi daha güvenilir hâle gelir:
- kusurun parça üzerindeki konumu ve yolluklarla/besleyicilerle ilişkisi;
- belirli bir göz, vardiya, kalıp veya ergitmede tekrar edip etmediği;
- belirtinin yüzeydeki ve kesitteki şekli;
- hammadde, kum, sıcaklık ve döküm süresi kayıtları;
- ölçüm sonuçları ve gerekiyorsa ek testler;
- kumlama, taşlama veya kaplama öncesi ve sonrası durum.
Bu nedenle görsel muayene, kayıt ve izlenebilirlikle desteklenmelidir. Sürecin tamamını dökme demir üretim aşamaları yazısında görebilirsiniz.
Dökme demir parçalar görsel olarak nasıl incelenir?
Gözlem koşullarını standartlaştırın
Aydınlatma, bakış açısı, mesafe ve yüzey temizliği mümkün olduğunca sabit tutulmalıdır. Zayıf ışık altındaki yağlı bir parça, doğrudan ışık altındaki temiz parçayla adil biçimde karşılaştırılamaz. Görsel parçalar mümkünse onaylı referans numuneyle birlikte kontrol edilmelidir.
Yüzeyleri önem derecesine göre sınıflandırın
Her bölge aynı amaca sahip değildir. Yüzeyler; ana görsel alan, temas yüzeyi, montaj bölgesi ve görünmeyen işlevsiz alan olarak ayrılabilir. Her bölge için izin verilen kusur türü, boyutu ve sıklığı ayrı tanımlanabilir.
Görsel ve ölçüsel kontrolü birbirinden ayırmayın
Görünümü iyi olan bir parça; ayak, yükseklik, düzlemsellik veya işlevsel mesafede tolerans dışı olabilir. Buna karşılık gizli alandaki küçük bir düzensizlik kararlaştırılan standarda göre kabul edilebilir kalabilir. Kararı teknik resim, kritik kontrol noktaları ve ölçüm yöntemi yönlendirmelidir.
Kusuru ölçülebilir ve izlenebilir biçimde kaydedin
“Yüzey kötü” gibi ifadeler düzeltici faaliyeti desteklemez. Belirtinin türünü, konumunu, yaklaşık boyutunu, sayısını, kalıp veya parti numarasını ve ölçekli fotoğrafını kaydedin. Böylece tekil olay ile tekrarlayan eğilim ayrılabilir.
Kabul kriterini seri üretimden önce tanımlayın
Yüzey kalitesini kararlaştırmak için doğru zaman binlerce parça üretildikten sonrası değildir. Prototip veya ilk numune onayında şu unsurlar belirlenmelidir:
- teknik resim ve güncel revizyonu;
- kritik ölçüler, toleranslar ve ölçme noktaları;
- görsel ve işlevsel yüzey sınıfları;
- her bölgede izin verilen belirti türü, boyutu ve sayısı;
- onaylı ana numune veya referans görseller;
- temizleme, kumlama, emaye veya diğer kaplama şartları;
- üretimden numune alma ve parti kabul kuralı;
- onarılabilir, yeniden işlenecek ve reddedilecek parçaların yönetimi.
Parça teknik resim veya fiziksel numuneye göre üretilecekse üreticinin üretim kabiliyetleri ve proses sınırları teknik talep sırasında incelenmelidir.
Görsel dökme demir parça alıcıları için kontrol listesi
- Parçanın işlevini ve kullanıcı ya da nihai ürünle temasını açıklayın.
- Varsa 3B dosya, 2B teknik resim ve fiziksel numuneyi birbiriyle uyumlu hâle getirin.
- Gerçekten kritik toleransları genel ölçülerden ayırın.
- Önemli görsel yüzeyleri teknik resim veya işaretli görsel üzerinde gösterin.
- Kaplama rengi, dokusu ve parlaklığını fiziksel referansla tanımlayın.
- Denge, montaj ve ayak temas kontrollerini belirleyin.
- Bitmiş yüzeyi taşıma sırasında koruyacak ambalaj şartlarını tanımlayın.
- Seri siparişten önce ilk numuneleri ve ölçüm sonuçlarını onaylayın.
Tasarımdan ambalaja kusur önleme
Son kontrol kalite üretmez; yalnızca oluşmuş durumu görünür kılar. Yüzey kusurlarının azaltılması bütün zincirin sürekliliğine bağlıdır: uygun et kalınlığı ve radyüsler, doğru yöntem tasarımı, kontrollü metal yükü ve kum, kararlı ergitme ve döküm, uygun kalıp bozma zamanı, kontrollü son işlem, yüzey hazırlığı ve koruyucu ambalaj. Muayene geri bildirimi, kusurun oluştuğu aşamaya dönmelidir.
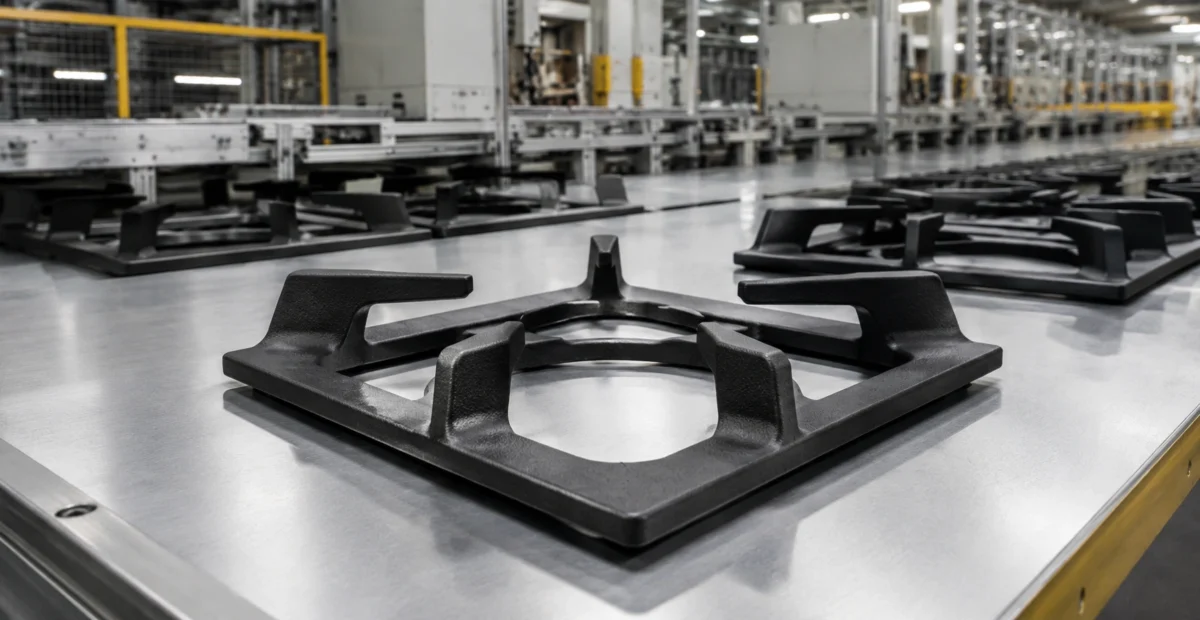
Ocak ızgarasında yüzeye oturma kararlılığı, brülörlerle hizalama, temas noktalarının kalitesi ve kaplama tutarlılığı aynı anda önem taşır. Teknik talep öncesinde Alpha Plus ürün modellerini incelemek gereken formun tanımlanmasına yardımcı olabilir.
Sık sorulan sorular
Her küçük boşluk dökme demir parçanın reddedilmesine neden olur mu?
Hayır. Karar; kusurun konumuna, boyutuna, sıklığına, derinliğine, parçanın işlevine ve kararlaştırılan kabul kriterlerine bağlıdır. Görsel veya yük taşıyan yüzeydeki belirti, gizli ve işlevsiz alandaki aynı belirtiyle farklı değerlendirilir.
Taşlama bütün yüzey kusurlarını düzeltebilir mi?
Taşlama çapak kaldırabilir veya sınırlı alanları düzeltebilir; ancak iç gözeneklilik, çatlak, eksik dolum veya ölçü hatasını çözmez. Geometri ve dokuyu da değiştirebilir. Yeniden işlemenin yöntemi ve sınırı önceden tanımlanmalıdır.
Bir kusur emayeden sonra neden daha görünür olabilir?
Kaplama, alt yüzeydeki pürüzü veya kirliliği belirginleştirebilir; uygulama ve pişirme de kendi kusurlarını oluşturabilir. Bu nedenle ham döküm kalitesi ve yüzey hazırlığı kaplama öncesinde kontrol edilmelidir.
Ana referans numune ne sağlar?
Ana numune; renk, doku, yüzey bitişi ve kabul edilebilir görsel değişim seviyesi için ortak dil oluşturur. Üretim boyunca kullanılabilmesi için onaylanmalı, tarih atılmalı ve uygun koşullarda saklanmalıdır.
Üretim teklifi için hangi bilgiler gerekir?
Teknik resim veya numune, kritik ölçüler, malzeme ve hedef ağırlık, kaplama, görsel kriter, sipariş miktarı, ambalaj ve teslim koşulları paylaşılmalıdır. Eksiksiz teknik talep üretilebilirlik ve kalite incelemesini daha doğru hâle getirir.
Tekrarlanabilir kalite açık kriterle başlar
Kalite kontrolün amacı yalnızca kusurlu parçayı bulmak değildir. Kritik kusur, kabul edilebilir görsel farklılık ve doğal proses değişimi ölçülebilir kriterlerle ayrılmalıdır. Teknik resim, ana numune, kontrol noktaları ve kabul yöntemi en başta tanımlandığında iletişim netleşir ve seri üretim daha kolay yönetilir.
Standart bir parça veya özel proje görüşmek için teknik resimleri, fotoğrafları ve ihtiyaç duyulan miktarı Alpha Plus iletişim ve iş birliği sayfasından gönderin.