 bitsepi@gmail.com
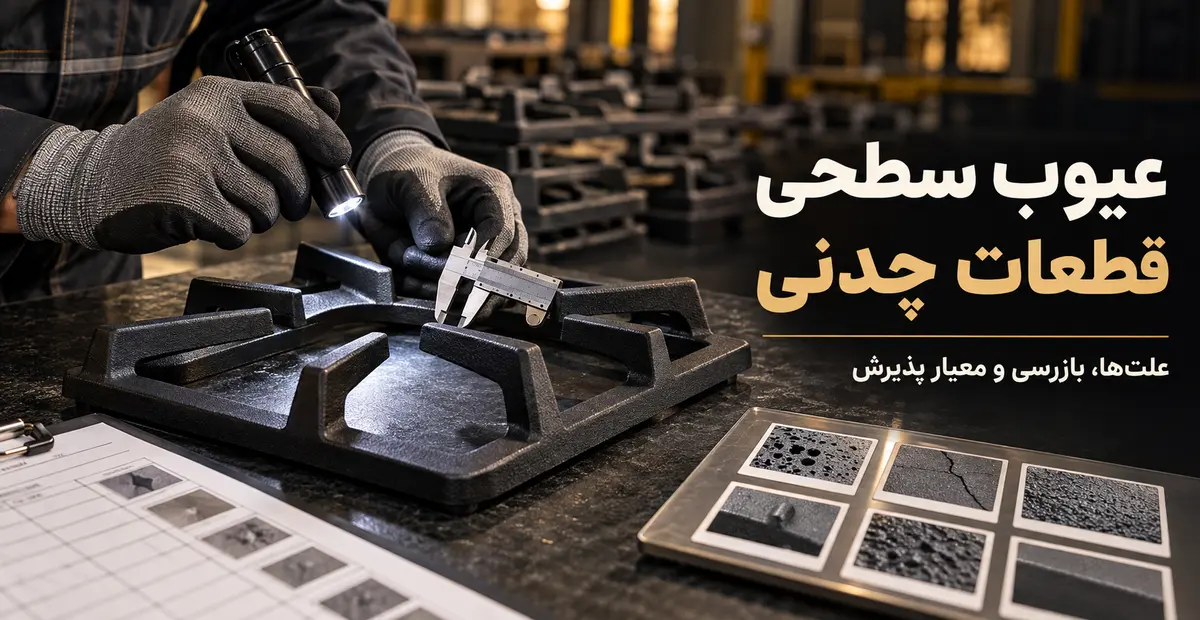
این راهنما مهمترین عیوب سطحی قطعات چدنی، علتهای محتمل، روش صحیح بازرسی و نکاتی را توضیح میدهد که تولیدکنندگان لوازم خانگی و خریداران قطعات سفارشی باید پیش از تولید سری مشخص کنند.
کیفیت سطح قطعه چدنی دقیقاً یعنی چه؟
سطح قابلقبول برای یک پایه صنعتی پنهان با سطح قابلقبول برای شبکه چدنی اجاق گاز یکسان نیست. در قطعهای که در معرض دید کاربر قرار میگیرد، یکنواختی بافت، نبود پلیسه تیز، کیفیت لبهها و آماده بودن سطح برای لعاب یا پوشش اهمیت بیشتری دارد. در بخشهای مونتاژی نیز ابعاد، تختی، محل پایهها و نقاط تماس ممکن است از ظاهر ناحیهای غیرعملکردی مهمتر باشند.
بنابراین کنترل کیفیت باید دستکم سه سؤال را پاسخ دهد:
- آیا قطعه از نظر ابعادی با نقشه و گیجهای مورد توافق سازگار است؟
- آیا عیب مشاهدهشده عملکرد، ایمنی، مونتاژ یا دوام پوشش را تحت تأثیر قرار میدهد؟
- آیا ظاهر سطح در محدوده نمونه مرجع و معیار پذیرش خریدار قرار دارد؟
در پروژههای سفارشی، پاسخ این پرسشها باید پیش از تولید انبوه روشن باشد. صفحه فرآیند کنترل کیفیت آلفا پلاس مسیر کلی بررسی قطعات را معرفی میکند.
رایجترین عیوب سطحی در قطعات چدنی
۱. تخلخل گازی و حفرههای سطحی
این عیب معمولاً به شکل سوراخهای گرد یا حفرههای نسبتاً صاف روی سطح یا نزدیک سطح دیده میشود. رطوبت قالب، خروج نامناسب گاز، آشفتگی جریان مذاب، وضعیت ماهیچه یا گازهای حلشده میتوانند در ایجاد آن نقش داشته باشند. تنها ظاهر حفره برای تشخیص قطعی علت کافی نیست؛ محل، تعداد، شکل مقطع و تکرار عیب در قطعات مختلف نیز باید بررسی شود.
۲. مک و حفره انقباضی
هنگام انجماد، فلز منقبض میشود. اگر تغذیه ناحیهای از قطعه کافی نباشد، حفره یا بافت متخلخل انقباضی شکل میگیرد. این عیب بیشتر در بخشهای ضخیم، محل تغییر ناگهانی ضخامت یا نقاط داغ رخ میدهد. اصلاح آن ممکن است به بازنگری راهگاهی و تغذیه، هندسه قطعه یا شرایط بارریزی نیاز داشته باشد.
۳. ماسهسوزی، نفوذ فلز و زبری غیرعادی
چسبیدن شدید ماسه، نفوذ فلز مذاب میان ذرات قالب یا ایجاد سطح بسیار زبر میتواند به کیفیت ماسه و پوشش قالب، دمای بارریزی، تراکم قالب یا فشار فلز مرتبط باشد. تمیزکاری میتواند ظاهر را بهتر کند، اما اگر علت ریشهای کنترل نشود، عیب در تولید سری تکرار خواهد شد.
۴. پرنشدگی و سردجوشی
در پرنشدگی، مذاب پیش از تکمیل حفره قالب متوقف میشود و بخشی از قطعه ناقص میماند. در سردجوشی، دو جبهه مذاب بهخوبی با هم پیوند نمیخورند و یک خط یا درز روی سطح دیده میشود. دمای مذاب، سرعت و مسیر جریان، ضخامت مقطع و طراحی سیستم راهگاهی از عوامل مؤثرند.
۵. پلیسه و جابهجایی خط جدایش
پلیسه در محل اتصال نیمههای قالب یا اطراف ماهیچه ایجاد میشود. پلیسه تیز میتواند هم ظاهر و هم ایمنی مونتاژ و استفاده را تحت تأثیر قرار دهد. جابهجایی دو نیمه قالب نیز ممکن است پلهای محسوس ایجاد کند و ابعاد یا محل نشستن قطعه را تغییر دهد. کنترل قالب، بسته شدن صحیح و عملیات پرداخت در این بخش اهمیت دارد.
۶. ترک گرم یا ترک سرد
ترک یک عیب بحرانی است و باید جدا از خراش یا خط سطحی بررسی شود. تنشهای انجماد، محدودیت انقباض، هندسه نامناسب، ضربه یا تنش حرارتی میتوانند در تشکیل ترک نقش داشته باشند. محلهای تغییر مقطع، گوشههای تیز و نواحی تحت بار باید با دقت بیشتری بازرسی شوند.
۷. تابیدگی و عدم تختی
سرد شدن نامتوازن، طراحی نامتقارن، خروج زودهنگام از قالب یا شرایط نامناسب عملیات تکمیلی میتواند باعث تابیدگی شود. در شبکه اجاق گاز، این مسئله ممکن است به لقزدن قطعه، تماس نامناسب پایهها یا ناپایداری ظرف منجر شود. کنترل تختی باید روی سطح مرجع و با روش اندازهگیری توافقشده انجام شود.
۸. عیوب لعاب یا پوشش
در قطعات چدنی لعابدار، کیفیت زیرلایه و آمادهسازی سطح مستقیماً بر نتیجه پوشش اثر دارد. نواحی بدون پوشش، شره، تاول، ترک مویی، لبپریدگی، تفاوت رنگ و آلودگی سطحی میتوانند در مراحل آمادهسازی، اعمال یا پخت ایجاد شوند. برای آشنایی با نقش لعاب، مقاله چدن لعابدار چیست؟ را نیز ببینید.
چرا تشخیص علت فقط با نگاه کردن به یک قطعه دشوار است؟
چند عیب متفاوت ممکن است ظاهر مشابه داشته باشند و یک عیب نیز میتواند از ترکیب چند عامل ایجاد شود. برای نمونه، یک حفره سطحی ممکن است به گاز، انقباض، جدا شدن ذره قالب یا عملیات پرداخت مربوط باشد. تشخیص ریشهای زمانی دقیقتر میشود که اطلاعات زیر کنار هم قرار گیرند:
- محل عیب روی هندسه قطعه و جهت آن نسبت به راهگاه و تغذیه؛
- تکرار عیب در یک کویته، شیفت، قالب یا ذوب مشخص؛
- شکل عیب در سطح و مقطع؛
- سوابق مواد اولیه، ماسه، دما و زمان بارریزی؛
- نتایج اندازهگیری ابعادی و در صورت نیاز آزمونهای تکمیلی؛
- وضعیت قطعه قبل و بعد از شاتبلاست، سنگزنی یا پوشش.
به همین دلیل ثبت داده و قابلیت ردیابی در کنار بازرسی چشمی اهمیت دارد. فرایند کاملتر تولید را میتوانید در مقاله مراحل تولید قطعات چدنی مرور کنید.
بازرسی ظاهری قطعات چدنی چگونه انجام شود؟
شرایط مشاهده را ثابت کنید
نور، زاویه دید، فاصله مشاهده و تمیزی سطح باید تا حد امکان ثابت باشد. قضاوت یک قطعه روغنی زیر نور ضعیف با قطعه تمیز زیر نور مستقیم قابلمقایسه نیست. برای قطعات ظاهری بهتر است نمونه مرجع تأییدشده در کنار قطعه تولیدی بررسی شود.
سطوح را بر اساس اهمیت دستهبندی کنید
همه نواحی ارزش یکسان ندارند. میتوان سطوح را به ناحیه ظاهری اصلی، سطح تماس، محل مونتاژ و ناحیه غیرقابلدید تقسیم کرد. اندازه و تعداد عیب مجاز در هر ناحیه باید جداگانه تعریف شود.
بازرسی ظاهری را از کنترل ابعادی جدا نکنید
قطعهای که ظاهر مناسبی دارد ممکن است در محل پایه، ارتفاع، تختی یا فاصلههای عملکردی خارج از تلرانس باشد. در مقابل، یک ناهمواری جزئی در ناحیه غیرعملکردی ممکن است طبق معیار توافقشده قابلقبول باشد. نقشه فنی، نقاط کنترلی و روش اندازهگیری باید مبنای تصمیم باشند.
عیب را قابلاندازهگیری و قابلردیابی ثبت کنید
عبارتهایی مانند «سطح خوب نیست» برای اقدام اصلاحی کافی نیست. نوع عیب، محل، اندازه تقریبی، تعداد، شماره قالب یا بچ و تصویر مقیاسدار ثبت شود. این دادهها امکان تفکیک اتفاق موردی از روند تکرارشونده را فراهم میکنند.
معیار پذیرش را قبل از تولید سری مشخص کنید
بهترین زمان برای توافق درباره کیفیت سطح، پس از تولید هزاران قطعه نیست. در مرحله نمونهسازی یا تأیید اولیه باید موارد زیر مشخص شوند:
- نقشه فنی و آخرین ویرایش آن؛
- ابعاد بحرانی، تلرانسها و نقاط اندازهگیری؛
- طبقهبندی سطوح ظاهری و عملکردی؛
- حد مجاز نوع، اندازه و تعداد عیوب در هر ناحیه؛
- نمونه مرجع یا تصاویر تأییدشده برای ظاهر؛
- الزامات پرداخت، شاتبلاست، لعاب یا پوشش؛
- روش نمونهبرداری از تولید و سطح پذیرش بچ؛
- نحوه برخورد با قطعه قابل اصلاح، دوبارهکاری یا مردود.
اگر قطعه بر اساس نقشه یا نمونه اختصاصی ساخته میشود، توانمندیهای تولیدی و محدودیتهای فرایند باید در مرحله استعلام فنی بررسی شوند.
چکلیست خریدار برای سفارش قطعات چدنی ظاهری
- کاربرد قطعه و سطح تماس آن با کاربر یا محصول نهایی را توضیح دهید.
- فایل سهبعدی، نقشه دوبعدی و نمونه فیزیکی را در صورت وجود هماهنگ کنید.
- ابعاد بحرانی و تلرانسهای واقعاً ضروری را از ابعاد عمومی جدا کنید.
- سطوح مهم ظاهری را روی نقشه یا تصویر علامت بزنید.
- رنگ، بافت و براقیت پوشش را با نمونه مرجع تعیین کنید.
- روش آزمون پایداری، مونتاژ و کنترل پایهها را مشخص کنید.
- شرایط بستهبندی را طوری تعریف کنید که سطح قطعه در حمل آسیب نبیند.
- پیش از سفارش سری، نمونه اولیه و گزارش اندازهگیری را تأیید کنید.
پیشگیری از عیب؛ از طراحی تا بستهبندی
کنترل نهایی بهتنهایی کیفیت ایجاد نمیکند؛ فقط وضعیت تولیدشده را آشکار میسازد. کاهش عیوب سطحی به پیوستگی کل زنجیره وابسته است: طراحی مناسب ضخامت و گوشهها، روشگذاری، کنترل مواد و ماسه، ثبات ذوب و بارریزی، زمان مناسب تخلیه قالب، تمیزکاری کنترلشده، آمادهسازی سطح و بستهبندی درست. بازخورد بازرسی باید به مرحلهای که عیب در آن شکل گرفته برگردد.
برای شبکه اجاق گاز، پایداری روی صفحه، همراستایی با سرشعله، کیفیت نقاط تماس و یکنواختی پوشش همزمان اهمیت دارند. مشاهده مدلهای محصولات آلفا پلاس میتواند در مشخص کردن فرم موردنیاز پیش از استعلام کمک کند.
پرسشهای متداول
آیا هر حفره کوچک روی چدن باعث مردودی قطعه میشود؟
خیر. تصمیم به محل، اندازه، تعداد، عمق، کاربرد قطعه و معیار پذیرش توافقشده بستگی دارد. عیب روی سطح نمایان یا ناحیه تحت بار با همان عیب در بخش پنهان و غیرعملکردی ارزیابی یکسانی ندارد.
آیا سنگزنی میتواند همه عیوب سطحی را اصلاح کند؟
سنگزنی برای حذف پلیسه یا اصلاح محدود بعضی نواحی مفید است، اما تخلخل داخلی، ترک، پرنشدگی یا انحراف ابعادی را حل نمیکند و ممکن است هندسه یا بافت سطح را تغییر دهد. دوبارهکاری باید روش و حد مشخص داشته باشد.
چرا عیب بعد از لعابکاری واضحتر میشود؟
پوشش میتواند بعضی ناهمواریها یا آلودگیهای زیرلایه را برجسته کند و خود فرایند اعمال و پخت نیز عیوبی ایجاد کند. به همین دلیل کیفیت قطعه خام و آمادهسازی سطح باید پیش از پوشش کنترل شود.
نمونه مرجع چه کمکی میکند؟
نمونه مرجع زبان مشترکی برای رنگ، بافت، سطح پرداخت و میزان قابلقبول بعضی ناهماهنگیهای ظاهری ایجاد میکند. نمونه باید تأیید، تاریخگذاری و در شرایط مناسب نگهداری شود تا در طول تولید قابل استناد بماند.
برای دریافت پیشنهاد تولید چه اطلاعاتی لازم است؟
نقشه یا نمونه، ابعاد بحرانی، جنس و وزن هدف، نوع پوشش، معیار ظاهری، تیراژ، روش بستهبندی و شرایط تحویل مهماند. هرچه استعلام فنی کاملتر باشد، ارزیابی ساختپذیری و کیفیت مورد انتظار دقیقتر خواهد بود.
کیفیت قابلتکرار از معیار روشن شروع میشود
هدف کنترل کیفیت فقط پیدا کردن قطعه معیوب نیست؛ باید تفاوت میان عیب بحرانی، ناهماهنگی قابلقبول و تغییر طبیعی فرایند را با معیار قابلاندازهگیری مشخص کند. وقتی طراحی، نمونه مرجع، نقاط کنترلی و روش پذیرش از ابتدا تعریف شوند، ارتباط میان خریدار و تولیدکننده شفافتر و تولید سری قابلکنترلتر خواهد بود.
برای بررسی یک قطعه استاندارد یا پروژه سفارشی، اطلاعات فنی، تصاویر و تیراژ موردنظر را از طریق صفحه تماس و درخواست همکاری آلفا پلاس ارسال کنید.